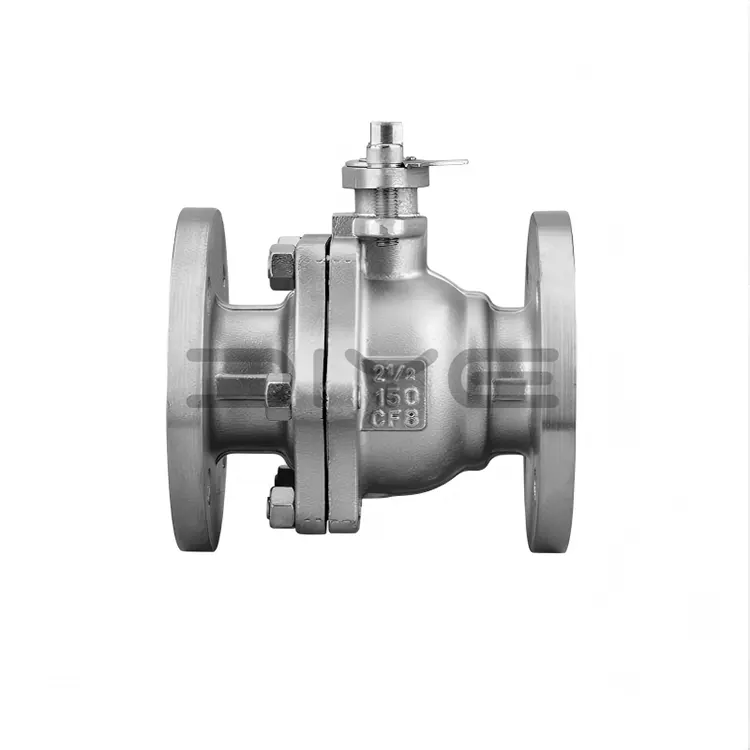
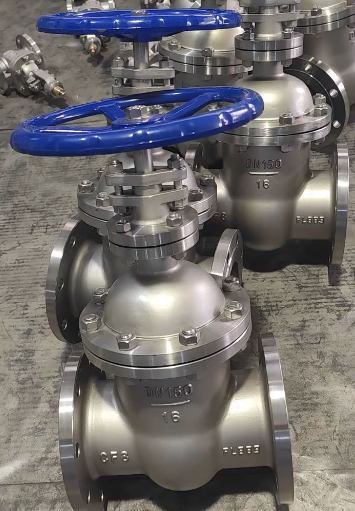
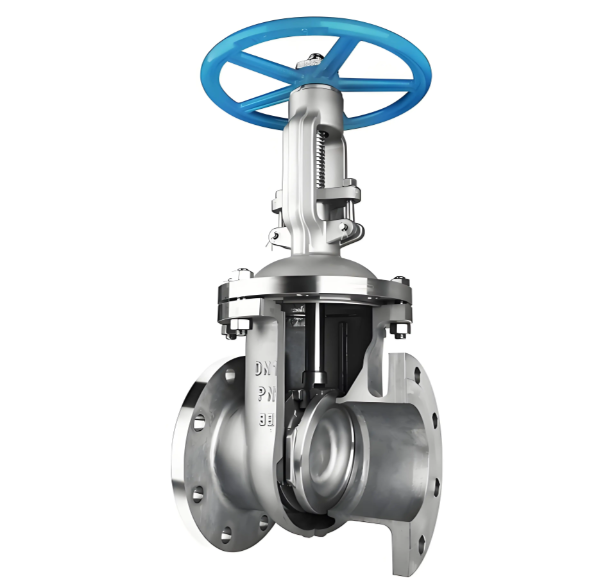
Ruostumattomasta teräksestä valmistettu valikoima luistiventtiileihin
Materiaaliluokan valintaRuostumattomasta teräksestä valmistetut luistiventtiilit Ruostumattomasta teräksestä valmistettujen luistiventtiilien materiaalilaadun valinta määräytyy väliaineen ominaisuuksien sekä lämpötila-paineen käyttöolosuhteiden mukaan. Alla on lueteltu kolme laajalti käytettyä valulaatua:
CF8 (304 ruostumaton teräs):Soveltuu lievästi syövyttäville aineille, kuten laimealle typpihapolle ja orgaanisille hapoille. Se kestää käyttölämpötiloja jopa 400°C ja tarjoaa kustannustehokkaimman suorituskyvyn.
CF8M (316 ruostumaton teräs):Suunniteltu kohtalaisen syövyttäviin palveluihin, mukaan lukien laimea rikkihappo, fosforihappo ja merivesi. Sen suurin käyttölämpötila saavuttaa 450 °C; molybdeenin lisääminen parantaa merkittävästi pistekorroosionkestävyyttä.
CF3M (erittäin vähähiilinen 316L ruostumaton teräs):Suositellaan hitsattuihin kokoonpanoihin. Sen hiilipitoisuus pidetään alle 0,03 %:ssa, mikä estää tehokkaasti rakeiden välistä korroosiota hitsauslämmön vaikutusalueilla.
Erikoiskäyttöolosuhteisiin on saatavana vaihtoehtoisia laatuja:
CF8C (347 ruostumaton teräs):Niobiumin lisäys stabiloi hiiltä ja tarjoaa erinomaisen kestävyyden korkean lämpötilan rakeiden välistä korroosiota vastaan.
CN7M (seos 20):Suunniteltu erityisesti kuumaa väkevää rikkihappoa varten.
Arvosanan valintamenettely:
Vahvista prosessiväliaineen tyyppi ja pitoisuus
Tarkista korroosionkestävyyskäsikirjoista ehdokaslaatujen korroosionsopivuus
Määritä käyttölämpötila- ja paineparametrit
Viimeistele laatu, joka täyttää sekä korroosio- että paine-lämpötilavaatimukset
Valu- ja koneistusominaisuudetRuostumattomasta teräksestä valmistetut luistiventtiilitRuostumattomasta teräksestä valmistettujen luistiventtiilien valukäytäntö eroaa olennaisesti hiiliteräsluistiventtiileistä.
Ruostumattomalla teräksellä on huonompi sulan metallin juoksevuus hiiliteräkseen verrattuna. Kaatolämpötilaa on nostettava 50–80 °C, jotta muotit täyttyvät täydellisesti; liiallinen lämpötila aiheuttaa kuitenkin karkeaa raerakennetta ja heikentynyttä mekaanista lujuutta.
Ruostumattomalla teräksellä on myös noin 1,5 kertaa suurempi kutistuminen kuin hiiliteräksellä. Suuremmat nousuputket ovat siksi pakollisia porttijärjestelmän suunnittelussa vakavien kutistuvien onteloiden lieventämiseksi. Valun aikana muodostuu kovempia pintahilseitä, mikä tekee ravistelusta ja hiomisesta työvoimavaltaisemman.
Koneistuksessa ruostumattomalla teräksellä on huono työstettävyys ja voimakas työstökarkaisu, mikä nopeuttaa työkalujen kulumista. Käytännön vastatoimia ovat YG-sarjan kovametallileikkaustyökalujen käyttöönotto, leikkausnopeuden vähentäminen 60–70 prosenttiin hiiliteräksen tyypillisistä arvoista ja suurempien syöttönopeuksien käyttäminen, jotta vältetään työkalun viipyminen työkarkaistuilla pintakerroksilla.
Erityistä huomiota tulee kiinnittää tiivistepintojen kovapintoihin. Väärät lämpölaajenemiskertoimet ruostumattoman teräksen perusmetallin ja Stellite-kovapintaisten kerrostumien välillä voivat aiheuttaa jäännösjännitystä ja komponenttien vääntymistä hitsauksen jälkeen. Ruostumattoman teräksen luistiventtiilien pintakäsittely ja passivointi Ruostumattoman teräksen luontaisesta korroosionkestävyydestä huolimatta asianmukainen pinnan viimeistely ja passivointi ovat tärkeitä.
Sisäpintakäsittely:
Sisäiset virtausreitit suihkupuhdistetaan valukiven ja jäännöshiekan poistamiseksi. Komponentit käsitellään sitten typpi-fluorivetyhapon passivointiliuoksella. Tämä käsittely eliminoi pinnan vapaan raudan kontaminaation ja muodostaa tasaisen, tiheän passiivisen kromioksidikalvon, jonka paksuus on 2–5 nm – ydinsulku, joka suojaa korroosiota vastaan.
Passivoinnin laatu validoidaan blue-spot-testillä: testiliuosta (kaliumferrisyanidia ja typpihappoa) levitetään pinnalle. Hyväksytty tulos ei osoita sinistä värjäytymistä 30 sekunnin kuluessa; siniset täplät osoittavat jäljellä olevan vapaan raudan kontaminaatiota.
Ulkoinen pintakäsittely:
Normaalisti ruostumattomasta teräksestä valmistetut luistiventtiilit eivät vaadi ulkopuolista maalipinnoitetta hyvän ilmakehän korroosionkestävyyden ansiosta. Kun projektin tekniset tiedot edellyttävät maalattua merkintää, on ensin levitettävä epoksipohjamaali maalin huonon tarttuvuuden poistamiseksi sileille ruostumattomille teräspinnoille, ja sen jälkeen pintamaalaus.
Laipan tiivistepinnat on päällystetty ruosteenestorasvalla tilapäisen suojan saamiseksi kuljetuksen ja varastoinnin aikana, jolloin vältetään pinnan ruostepisteet, jotka heikentäisivät tiivistyskykyä.
Aiheeseen liittyviä uutisia
- Mikä on taottu teräksinen luistiventtiili ja kuinka se tukee luotettavaa teollista virtauksen ohjausta?
- Ruostumattomasta teräksestä valmistettu ANSI 150 LB laipallinen Y-siivilä luotettavaan putkistojen suodatukseen
- Ruostumattomasta teräksestä valmistettu palloventtiili Täydellinen testausprosessi | Vakiotarkastus ja laadunvarmistus
- Terveys 3-osainen läppäventtiili hygieenisiin nesteenhallintajärjestelmiin
- Sanitary Unionin takaiskuventtiilitrendit modernissa hygieenisessä nesteiden käsittelyssä
- Kaksiosainen laippapalloventtiili: rakenneperiaatteet, asennussäännöt ja käyttörajoitukset
Jätä minulle viesti